钢铁锈蚀等级与质量等级
2026-09-15 17:21:38
作者:材料与表面技术 来源:材料与表面技术
分享至:
钢材防腐的核心逻辑:先判定原始锈蚀等级,再选定除锈等级,最后匹配防锈防护方案。
一、钢材原始锈蚀等级(A‑D四大等级)
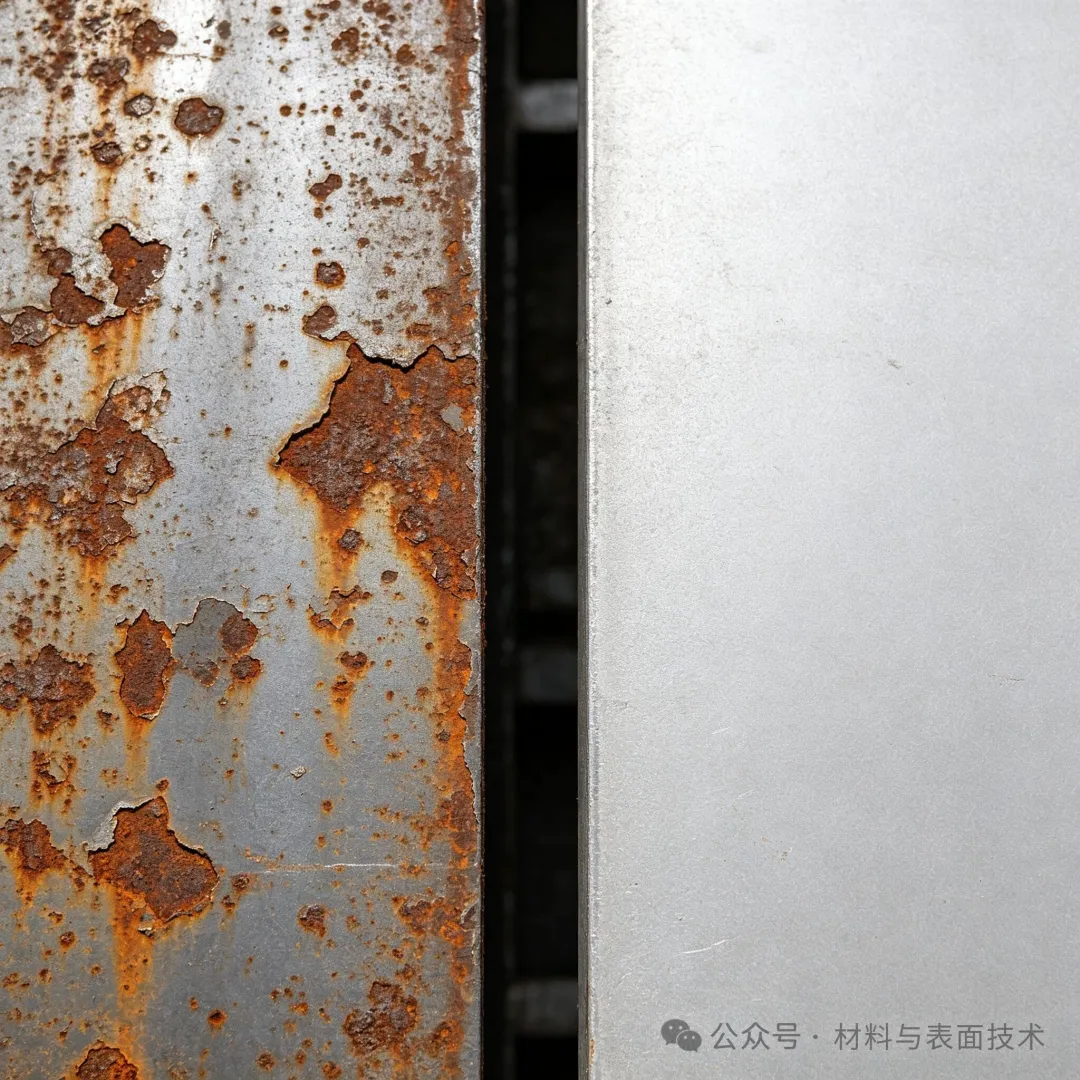
依据钢材表面氧化皮、铁锈覆盖情况分为A、B、C、D四个锈蚀等级。钢材锈蚀等级越高,腐蚀损伤越重,除锈施工难度、防腐投入成本也就越高。
A级|完整氧化皮,基本无锈
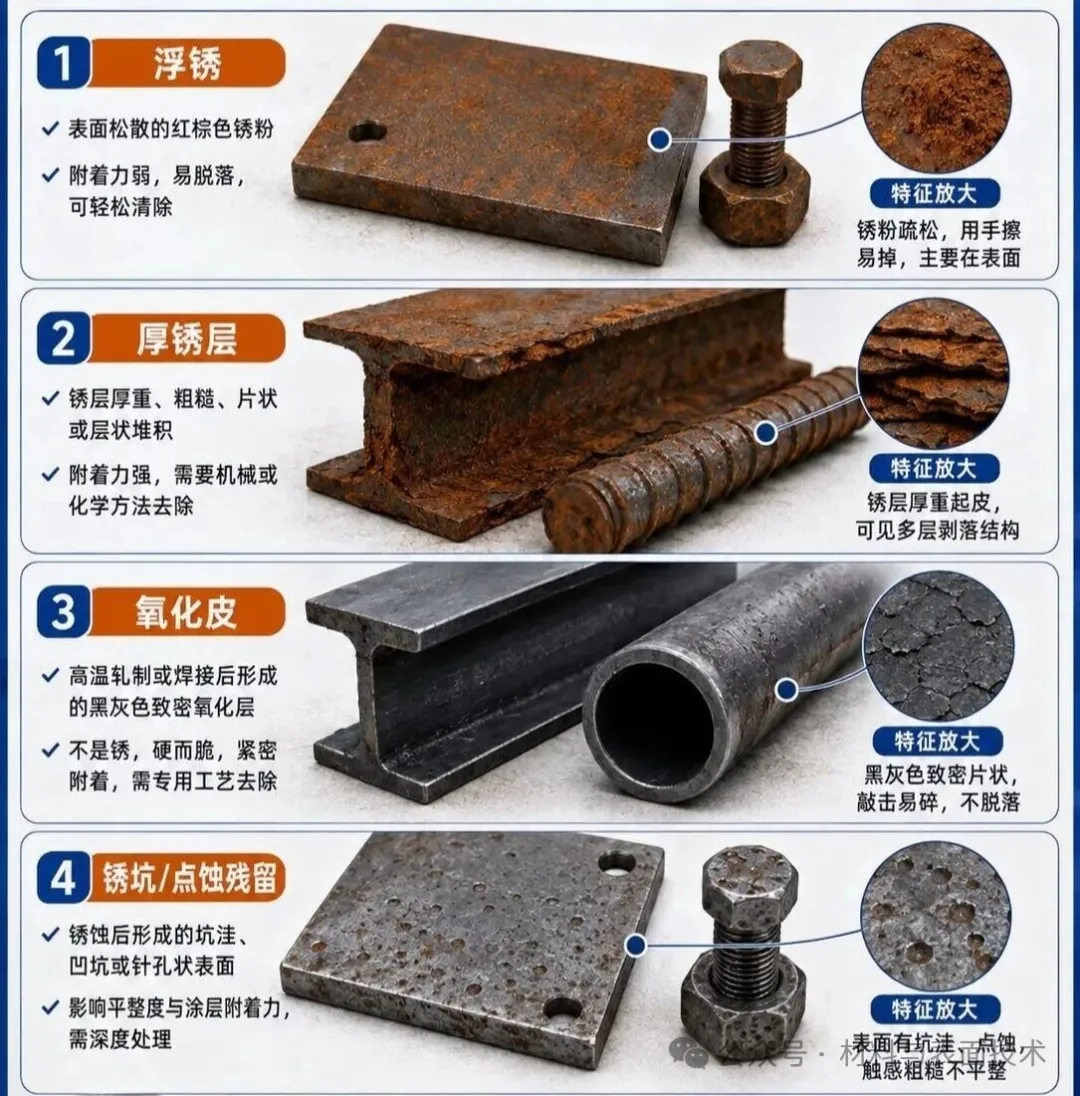
钢材表面被致密、完整的黑色轧制氧化皮全覆盖,几乎不存在铁锈。新出厂热轧钢板、热轧型材大多属于A级。钢材基体状态完好,除锈工作量最小,简单清扫之后就能够开展防腐涂装作业。
B级|氧化皮起翘,表层浮锈
钢材表面氧化皮已经开裂、局部翘起,工件表面产生一层薄薄浮锈。市面上存放一段时间的普通钢材大多属于B级,工件表面不存在点蚀凹坑,喷砂、抛丸处理就可以轻松清理干净。
C级|氧化皮大面积脱落,大面积锈蚀
钢材表面氧化皮基本脱落,铁锈大面积覆盖工件表面,局部位置出现浅点蚀凹坑。厂区露天堆放数月的钢结构件,大多属于C级锈蚀。这种钢材不适合简易手工除锈,优先选择喷射除锈工艺,以此保障后期涂层附着力。
D级|严重锈蚀,大量点蚀凹坑
钢材表面轧制氧化皮完全消失,工件整体被厚锈层包裹,钢材表面遍布点蚀凹坑,属于重度锈蚀。长期放置在户外、沿海盐雾环境存放的钢材常属于D级。除锈工程量大,除锈结束后,点蚀部位还需要开展专门修补,整体防腐方案需要升级处理。
二、钢材除锈质量等级(喷射除锈Sa / 手工动力除锈St)
除锈等级代表钢材经过表面处理之后,钢材表面的洁净程度,是防腐涂装项目最核心的验收指标。主流分为喷射除锈(Sa)、手工和动力工具除锈(St)两大类。
1、喷射除锈等级(Sa:喷砂/抛丸)
Sa1|轻度喷射清理
除锈基础等级,只清除钢材表面疏松浮锈、松散氧化皮;附着牢固的氧化皮、锈蚀依旧残留在工件表面。多用于设备内部次要构件、工序间临时防锈、低标准涂装工况。
Sa2|彻底喷射清理
绝大部分铁锈、氧化皮清理干净,钢材表面只留存少量点状锈蚀痕迹。厂房支架、普通钢结构、次要设备防腐大量选用Sa2等级,属于工业通用型基础喷砂等级。
Sa2.5|非常彻底喷射清理
几乎所有铁锈、氧化皮全部清除干净,表面仅仅残留少量点状、条纹状痕迹,钢材金属本色显露。桥梁、储罐、工程机械、机架等绝大多数重防腐工况,优先选用Sa2.5,兼顾施工成本和涂层附着力两大优势。
Sa3|钢材表面喷射至完全洁净
喷射除锈最高等级,钢材表面呈现均匀一致的金属光泽,工件表面不存在任何锈迹、氧化皮残留痕迹。多用于海洋平台、化工装备、高端装备等严苛重防腐工况,施工成本较高。
2、手工和动力工具除锈等级(St:钢丝刷、角磨机打磨)
St2|彻底手工除锈
依靠钢丝刷、砂纸打磨,清除疏松铁锈、翘起氧化皮,附着牢固的锈蚀痕迹依旧存在。仅适用于工件小面积修补、施工现场局部处理,大面积工件不要选用,防腐使用寿命很难保障。
St3|非常彻底手工除锈
使用角磨机等动力工具深度打磨,除锈之后钢材表面具备明显的金属光泽。St3仅作为无法开展喷砂作业工况的备选方案,同等条件下防腐效果弱于Sa2喷射除锈。
三、钢材锈蚀&防锈选型速查表
新钢材轻微浮锈A‑B级:优先Sa2,常规涂装即可。露天库存大面积锈蚀C级:优先Sa2.5,标准防腐配套。严重点蚀D级旧钢材:Sa2.5‑Sa3除锈,增加点蚀修补+重防腐涂层。现场受限仅局部修补:选用St3动力除锈,仅限小范围。工序间短期周转防锈:防锈油、气相防锈材料,方便后续加工。
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。