

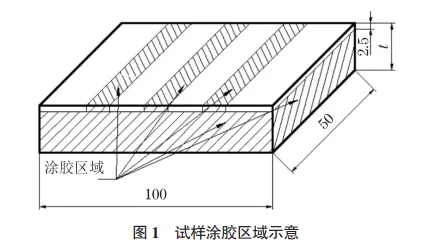
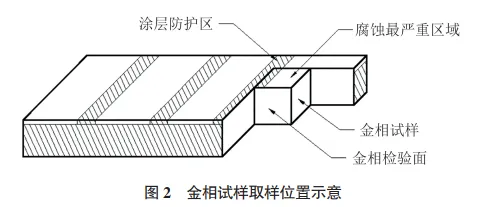
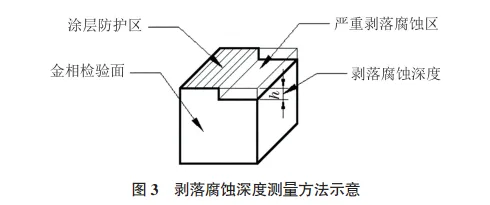
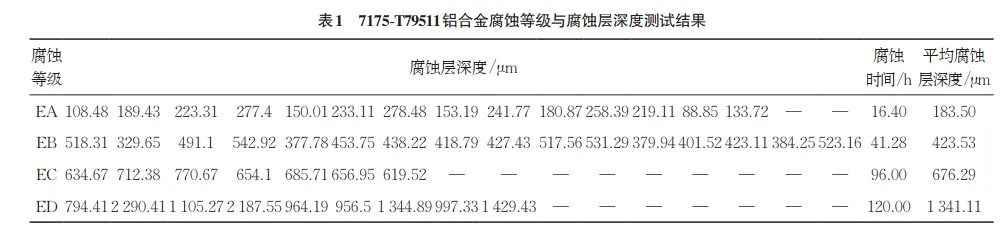
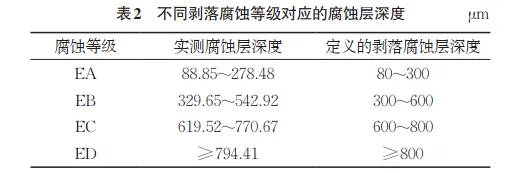
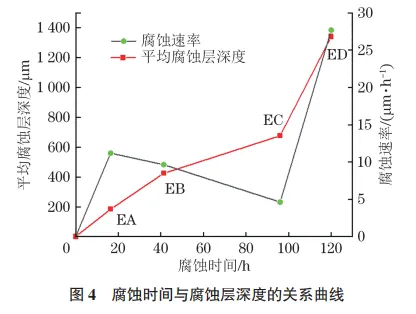
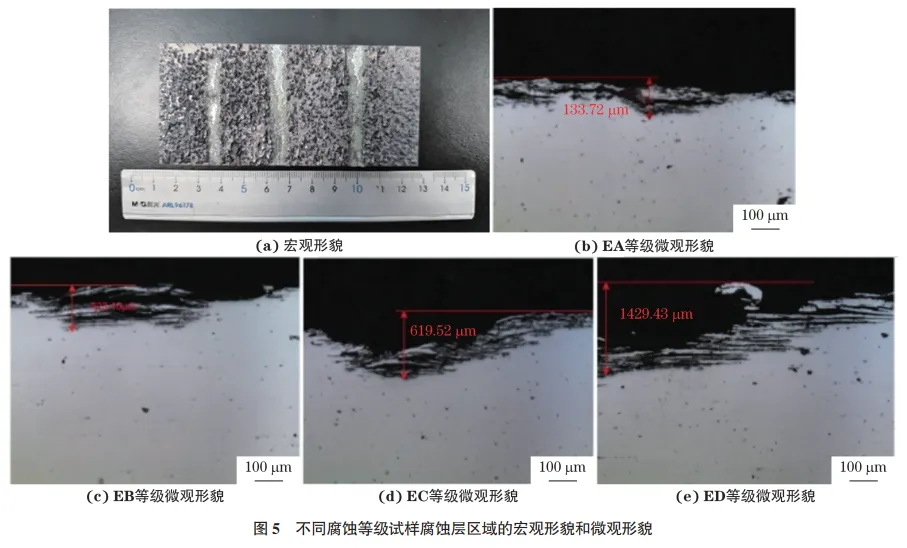
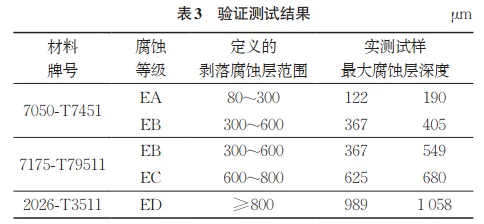
铝合金材料具有密度小、比强度高、耐腐蚀性较好等优点,在航空航天领域得到广泛应用,在未来相当长一段时间内,铝合金仍将是航空航天领域最主要的结构材料。然而,这些铝合金材料在实际服役过程中经常出现沿晶界的局部腐蚀,如晶间腐蚀、剥落腐蚀、应力腐蚀开裂等,严重影响结构件的可靠性,显著降低构件的承载能力并缩短其使用寿命。剥落腐蚀是一种特殊的晶间腐蚀形式,常见于具有拉长晶粒结构的变形铝合金材料表面,同时,合金中的适量元素Cu、Mg、Si及Zn对剥落腐蚀较为敏感。 目前,通常采用室温加速剥落腐蚀方法对铝合金剥落腐蚀敏感性进行评价,然后与标准腐蚀形貌进行对照,确定剥落腐蚀的等级。这种评价方法简单、快捷,缺点是不能提供腐蚀敏感性或腐蚀发展动力学的定量分析数据,受试验人员主观因素的影响较大,评价结果一致性差,对于表面状态相近的情况,很难得到可复现的结果。因此,一些研究者尝试采用新的试验方法,建立剥落腐蚀发展预测的模型。李荻等利用腐蚀前后电阻变化计算腐蚀层深度,实现定量评价,但由于实际材料常常发生的是不连续晶界腐蚀和区域腐蚀,这部分材料仍具有一定的导电性,而电阻计算假定这部分不导电,因此,用该方法测得的等效腐蚀层深度小于真实腐蚀层深度。笔者研究了铝合金表面剥落腐蚀状态与剥落腐蚀层厚度的关系,建立了铝合金材料剥落腐蚀性能的定量分析方法。 01 试样制备与试验方法 从7175-T79511铝合金板材1/10厚度和1/2厚度位置分别取样,制成剥落腐蚀试样,坯料尺寸(长度×宽度×高度)为100mm×50mm ×18mm。按照标准要求,将坯料制备成剥落腐蚀试样,侧边保留锯切表面,将厚度加工至(16 ± 0.05)mm,数量为30件。 试样的腐蚀面为板材1/10厚度和1/2厚度位置的加工面。用丙酮清洁试样后,在腐蚀面上等间隔黏贴3条801胶带,每条胶带宽度约为10mm。试样4个侧面的一部分及整个底面均涂有防护胶,试样涂胶区域如图1所示。 腐蚀溶液中NaCl浓度为4.0mol/L、KNO3浓度为0.5mol/L、HNO3浓度为0.1mol/L。具体配制方法为:将234gNaCl和50gKNO3溶于水中,加入6.3mL浓硝酸(质量分数为70%),稀释至1L(该溶液表观pH为0.4)。试验时,将试样腐蚀面朝上置于容器底部的惰性材料支架上,并完全浸入该溶液中。溶液体积与试样工作面面积之比为20.41mL/cm2,溶液温度控制为(25±3)℃。 根据ASTM G34 − 01(2013)《2XXX和7XXX系列铝合金剥落腐蚀试验方法》中的标准图谱,当试样表面腐蚀程度达到EA、EB、EC和ED等级状态时取出试样,记录腐蚀时间,并用数码相机拍摄照片。从剥落腐蚀试样上截取并制备金相试样,取样位置如图2所示,再按照图3所示的方法测量剥落腐蚀层的深度。 02 测试结果与分析 2.1 剥落腐蚀等级与腐蚀层深度统计 7175-T79511铝合金腐蚀等级与腐蚀层深度测试结果如表1所示,不同剥落腐蚀等级对应的腐蚀层深度如表2所示。腐蚀试验后,EA和EB腐蚀等级试样各有8件,EC腐蚀等级试样有6件,ED腐蚀等级试样有8件。在每个腐蚀后的试样上目视选取腐蚀最严重区域,切取横截面,制备金相试样。分别制备了EA等级的金相试样14件,EB 等级的金相试样16件,EC等级的金相试样7件和ED等级的金相试样9件(某些试样的严重腐蚀区域被制成两件金相试样)。观察磨抛好的金相试样,测量并记录每个试样所有视场中腐蚀层深度的最大值。根据表2中实测的腐蚀层深度,可以在此基础上定义与现有剥落腐 蚀等级相对应的剥落腐蚀层深度区间。在剥落腐蚀试验后的结果判定时,如果测得试样的剥落腐蚀层深度最大值位于定义的某一区间,即可判定该材料的剥落腐蚀等级为该深度区间所对应的等级。 2.2 腐蚀时间与腐蚀层深度的关系 建立了腐蚀时间与腐蚀层深度的关系曲线(见图4)。由图4可知:试验开始后,试样以11.2μm/h率降为4.62μm/h,降幅超过50%,此阶段是腐蚀速率相对稳定的阶段,持续时间较长对产品的安全性有利。一般产品规范对材料耐剥落腐蚀性能等级的要求不超过EB。一旦腐蚀等级达到EC,腐蚀速率升至27.70μm/h,剥落腐蚀迅速发展。因此,当材料剥落腐蚀等级达到EC级时,其剥落腐蚀速率急剧增大,容易在短期内造成材料失效。 2.3 宏观观察和微观分析 图5为不同腐蚀等级试样腐蚀层区域的宏观形貌和微观形貌。由图5可知:在不同腐蚀等级下,剥落腐蚀层的形貌存在明显差异;当腐蚀等级为EA时,表面可见均匀分布的小疱疤,大部分区域的疱疤之间存在一定间隙,局部疱疤连成一片,横截面可见较多平直表面,局部点蚀坑底部出现分层,因腐蚀产物[AlCl3或Al(OH)3]的体积大于基体金属,表层向外膨胀,未见基体脱落;当腐蚀等级为EB时,大面积区域存在明显分层,横截面观察到较多分层组织,部分表层基体材料发生脱落,这是由于腐蚀产物累积,使晶界表面应力增大,当应力超过基体材料的应力极限时,腐蚀层分离脱落;当腐蚀等级为EC时,整个腐蚀面严重向外膨胀,侧面观察到腐蚀层明显向基体深处发展,部分位置发生剥离,腐蚀区域大部分表现出明显分层,腐蚀层进一步向基体深处扩展;当腐蚀等级为ED时,试样表面分层更加严重,金属出现片状大量脱落,侧面腐蚀层向基体深处发展。横截面腐蚀区域呈现完全分层特征,原平直层位置已明显分层脱落,腐蚀层继续向深度方向扩展。 03 剥落腐蚀等级定义的腐蚀层深度区间及 验证 根据上述分析,当剥落腐蚀试样经过规定的腐蚀试验后,首先将腐蚀面的形貌与标准形貌进行对比,确定剥落腐蚀等级。当确定腐蚀等级存在困难时,可直接截取截面,制成金相试样,测量腐蚀层的深度,并根据表2定义的深度等级区间确定腐蚀等级。或者,先根据腐蚀层深度确定腐蚀等级及其对应的腐蚀层形貌,再以此形貌为依据,判定后续试样的腐蚀等级。 为了验证方案的可行性,分别选取7050、7175和2026三个牌号的铝合金试样,加工后按照文中方法在腐蚀面上等间隔涂覆3条宽度为10mm的801胶带,按照ASTM G34−01(2013)标准进行腐蚀后,切取截面试样,测试其视场中的最大腐蚀层深度。根据剥落腐蚀试样的实际情况,每块试样切取1~2件金相试样,在光学显微镜下观察整个腐蚀层截面,比较并选取腐蚀深度最大的视场,测试结果如表3所示。所定义的剥落腐蚀层深度确定的腐蚀等级与目视观察评定的腐蚀等级一致,表明其他牌号状态铝合金材料的剥落腐蚀等级可参照文中方法进行判定。 04 推荐的2XXX和7XXX剥落腐蚀评级步骤 (1)按照标准要求将坯料制备成剥落腐蚀试样。当试样原始厚度大于16mm时,推荐加工至16mm。在试验面上沿长度方向等间隔涂覆3条801胶带,每条胶带宽度约为10mm。试样表面除主试验面及相邻4个侧面保留5mm厚度外,其余部位均涂覆防护胶。 (2)按照相关标准配制腐蚀溶液,随后对测试试样进行腐蚀试验。 (3)目视观察腐蚀后的试样,在腐蚀最严重的区域截取并制备金相试样。每个试样切取1~2个检查面边长约为20mm的金相试样。如果存在多处腐蚀程度相近的区域,可适当增加金相试样的取样数量。 (4)参照图3所示检验面制样,在光学显微镜下观察整个腐蚀层截面,比较并选取腐蚀深度最大的视场,拍照并测量腐蚀层深度。 (5)根据表2中的测量结果评定剥落腐蚀等级。
05 结论 文中方法在确定材料剥落腐蚀性能方面具有更好的一致性,能够避免因试验人员主观因素造成的评价结果差异。此外,采用该方法可获得铝合金材料的剥落腐蚀深度与腐蚀时间的关系曲线,进而能够计算材料在不同阶段的腐蚀速率,为后续定量分析材料的耐腐蚀性能提供了条件。
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。
官方微信
《腐蚀与防护网电子期刊》征订启事
- 投稿联系:编辑部
- 电话:010-62316606
- 邮箱:fsfhzy666@163.com
- 腐蚀与防护网官方QQ群:140808415
“海洋金属”——钛合金在舰船的
腐蚀与“海上丝绸之路”