

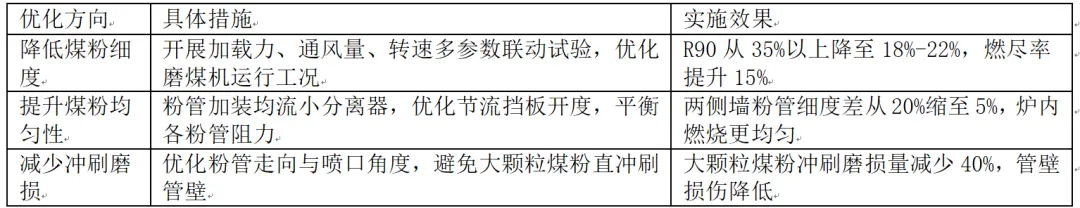
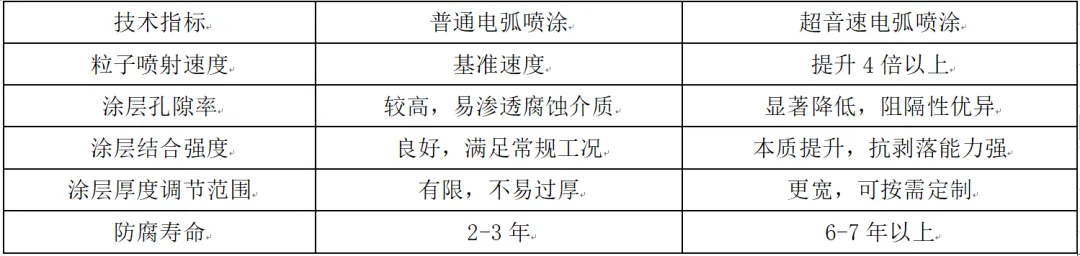
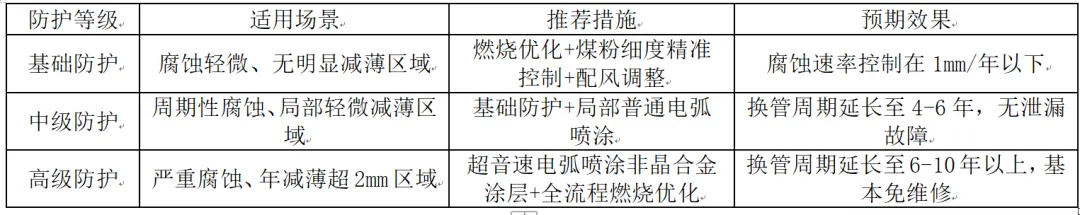
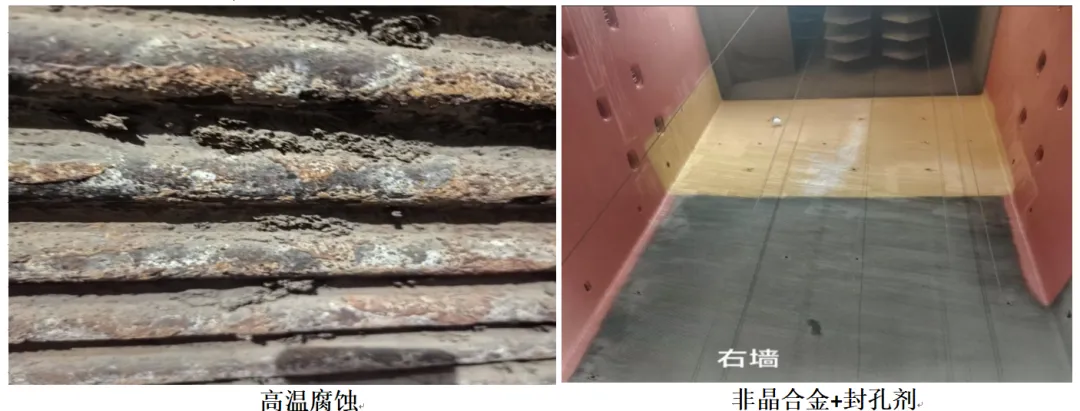
在燃煤火电机组的长期运行中,锅炉水冷壁高温腐蚀始终是威胁机组安全、稳定、经济运行的核心“顽疾”。作为锅炉受热面中直接承受炉膛高温辐射、接触燃烧产物的关键部件,水冷壁一旦发生高温腐蚀,会快速出现管壁减薄、局部坑蚀、裂纹甚至泄漏爆管等问题,不仅直接增加设备维修成本与换管费用,还会引发非计划停机,导致发电量损失、环保排放超标等连锁反应,给电厂带来难以估量的经济损失与安全隐患。 行业数据显示,常规工况下水冷壁管年腐蚀减薄量约1mm,而在高硫煤燃烧、燃烧工况恶化、局部高温富集的区域,年减薄量可飙升至5-6mm,远超金属材料安全服役阈值。自2019年下半年以来,国内某主力电厂因水冷壁高温腐蚀引发的泄漏停机事故多达7次,实测腐蚀速率高达1.5—2.1mm/年,远高于行业安全控制标准,频繁检修已严重制约机组带负荷能力与长周期运行水平。 本文立足燃煤锅炉运行实际,系统拆解水冷壁高温腐蚀的类型、核心机理与诱发因素,结合国内电厂一线工程实践与最新防腐技术应用成果,形成一套原理清晰、措施落地、可复制、可推广的水冷壁高温腐蚀全流程防控方案,为火电厂解决腐蚀难题、提升设备可靠性提供实战指引。 水冷壁高温腐蚀的三大类型及机理 水冷壁高温腐蚀并非均匀发生,而是具有明显的区域集中性,燃烧器区域、下层燃烧器至上层燃尽风区间、炉膛斜坡面上部是腐蚀高发区。这是因为上述区域煤粉浓度高、燃烧反应剧烈、烟气气氛复杂、管壁温度偏高,为腐蚀反应提供了充足条件。按照腐蚀介质、反应机理与破坏形式,水冷壁高温腐蚀可分为三大类,各类腐蚀的发生条件、反应过程与破坏特征差异显著。 1.1硫化物型腐蚀——最常见的“头号杀手” 硫化物型腐蚀是国内燃煤锅炉水冷壁最普遍、危害最突出的腐蚀形式,占高温腐蚀故障的70%以上,其核心诱因是燃煤中的黄铁矿(FeS₂)与炉内还原性气氛。 腐蚀机理 燃煤中的黄铁矿随煤粉进入炉膛后,未完全燃尽的颗粒会在惯性力与烟气流动作用下,贴附在水冷壁管壁表面。在高温环境中,黄铁矿快速分解,释放出高活性的单原子硫与硫化亚铁;当管壁金属温度达到350℃及以上时,单原子硫在还原性气氛中与管壁铁基体直接发生硫化反应,生成硫化亚铁(Fe+S→FeS)。与此同时,烟气中的硫化氢(H₂S)会穿透管壁表面疏松的三氧化二铁(Fe₂O₃)层,与致密磁性氧化铁(Fe₃O₄)中的氧化亚铁(FeO)反应,持续生成硫化亚铁。硫化亚铁结构疏松、附着力差,会不断被烟气冲刷剥落,暴露新鲜金属基体,形成“腐蚀—剥落—再腐蚀”的恶性循环,最终导致管壁持续减薄。 关键发生条件 还原性气氛(缺氧环境)是硫化物型腐蚀的核心温床。当煤粉过粗、一次风配比不足、炉内扰动不佳时,煤粉燃烧不充分,会产生大量CO、H₂等还原性气体,使局部氧量极低,H₂S浓度大幅上升,腐蚀速率呈指数级增长。此外,高硫煤掺烧比例过大、煤粉贴壁燃烧,也会显著加剧该类腐蚀。 1.2硫酸盐型腐蚀——高温下的“熔盐攻击” 硫酸盐型腐蚀多发生在管壁温度550℃以上的高热负荷区域,由煤灰中碱金属化合物与烟气中硫氧化物反应引发,属于典型的熔盐腐蚀,破坏速度快、修复难度大。 腐蚀机理 煤燃烧过程中,煤中挥发性钠、钾等碱金属元素受热蒸发,与烟气中的三氧化硫(SO₃)反应,生成硫酸钠(Na₂SO₄)、硫酸钾(K₂SO₄)。这些硫酸盐会以熔融态沉积在水冷壁管壁表面,持续吸收烟气中的SO₃,并与管壁氧化膜(Fe₂O₃)反应,生成复合硫酸盐(如K₃Fe(SO₄)₃、Na₃Fe(SO₄)₃)。随着沉积层不断增厚,复合硫酸盐的熔点持续降低,当温度达到**584℃**时,复合硫酸盐完全熔化,形成具有强腐蚀性的熔盐液膜。熔盐会快速破坏管壁表面致密的氧化保护膜,直接侵蚀金属基体,造成管壁快速腐蚀、穿孔。 核心特征 该腐蚀与管壁温度强相关,温度越高,熔盐形成速度越快、腐蚀性越强;且腐蚀区域会出现明显的熔融盐沉积层,呈黄白色或灰褐色,清理难度大,常伴随管壁鼓包、裂纹现象。 1.3氯化物型腐蚀——HCl的“隐形侵蚀” 氯化物型腐蚀多发生在燃用高氯煤、污泥耦合发电的锅炉中,由煤中含氯化合物(如NaCl)引发,在还原性气氛下腐蚀速率会成倍提升,具有隐蔽性强、扩散速度快的特点。 腐蚀机理 炉膛高温环境下,煤中氯化钠(NaCl)蒸发形成气态氯化钠,与烟气中的水蒸气、二氧化硫、三氧化硫发生反应,生成硫酸钠与氯化氢(HCl)气体。HCl气体分子量小、渗透性强,会快速富集在水冷壁管壁的沉积层与氧化膜缝隙中,其局部浓度可达到烟气中浓度的数倍。高浓度HCl会持续破坏管壁表面Fe₂O₃氧化膜的致密结构,生成易挥发、易剥落的氯化铁(FeCl₃),导致氧化膜失去保护作用,新鲜金属持续暴露,最终引发快速腐蚀。 关键诱因 高氯煤种、污泥掺烧、炉内局部缺氧、管壁沉积严重,是氯化物型腐蚀的主要诱发因素;该腐蚀常与硫化物型腐蚀叠加发生,形成复合腐蚀,危害进一步加剧。 高温腐蚀的“催化剂”——关键影响因素 水冷壁高温腐蚀是燃料特性、燃烧工况、运行参数、设备结构多因素耦合的结果,其中煤粉细度、配风工况、管壁温度是三大核心“催化剂”,直接决定腐蚀速率与破坏程度。 2.1煤粉细度:从源头控制腐蚀 煤粉细度是影响燃烧充分性与炉内气氛的核心参数,也是控制高温腐蚀的源头抓手。粗煤粉颗粒大、燃烧速度慢、燃尽率低,进入炉膛后无法在燃烧器区域完全燃烧,会大量贴附在水冷壁表面,形成局部还原性气氛,同时加剧管壁冲刷磨损,为腐蚀提供便利条件。 工程实践验证:某电厂通过制粉系统全参数优化,将煤粉细度R90从35%以上稳定降至18%—22%(行业优秀控制水平),同时优化粉管阻力匹配,使两侧墙粉管煤粉细度偏差从20%缩小至5%以内,大颗粒煤粉对管壁的冲刷磨损量降低40%,炉内还原性气氛区域面积减少60%,从燃烧源头切断了腐蚀的核心条件。 2.2配风工况:还原性气氛的“开关” 配风是调控炉内烟气气氛的关键手段,堪称还原性气氛的“总开关”。配风不合理主要体现在两方面:一是总送风量不足,炉内整体缺氧,形成大范围还原性气氛;二是空气动力场紊乱,一次风切圆偏斜、二次风配比不均、喷口角度不当,导致煤粉气流贴壁燃烧,局部形成高温、高浓度还原性气体区。 还原性气氛的核心危害:会破坏管壁表面致密的Fe₃O₄保护膜,生成疏松多孔的FeO层。FeO层比表面积大、吸附能力强,会大量吸附H₂S、HCl、熔融硫酸盐等腐蚀介质,形成“腐蚀介质富集层”,使腐蚀速率提升3-5倍。 2.3管壁温度:腐蚀的“加速器” 管壁温度是高温腐蚀的速率控制器,温度每升高50℃,腐蚀反应速率约提升1倍。管壁温度异常升高的主要原因是管内结垢:若给水品质控制不严,水中钙、镁、硅等杂质会在管内形成水垢,增加传热热阻,导致管壁向火侧温度快速上升。 研究表明,同一根水冷壁管,向火侧金属温度比背火侧高80-120℃,向火侧金属组织老化速度更快、腐蚀更严重;长期高温运行还会引发金属热疲劳,形成微裂纹,进一步加速腐蚀介质渗透与管壁破坏。 防护技巧:从“被动维修”到“主动防控” 解决水冷壁高温腐蚀,必须摒弃“泄漏后换管、腐蚀后维修”的被动模式,转向源头防控、过程优化、表面防护、在线监测的主动防控体系,核心分为燃烧优化与表面防护两大技术路径。 3.1燃烧优化——从源头减少腐蚀 燃烧优化是成本最低、见效最快的基础防腐措施,通过制粉系统精细化调整与配风差别化控制,从根源上减少还原性气氛、降低煤粉贴壁燃烧概率,抑制腐蚀发生。 制粉系统精细化调整 制粉系统调整的核心目标是降低煤粉细度、提升煤粉均匀性、减少大颗粒冲刷,具体措施与效果如下表: 配风“差别化控制” 摒弃单一的低氮燃烧配风模式,采用逆低氮燃烧优化技术,在保证NOx排放达标的前提下,精准调控高温区贴壁烟气氧量: 1)差异化调整前后墙一次风速,避免煤粉气流偏斜贴壁; 2)优化内外喷燃器外二次风配比,强化炉膛周边扰动,提高局部氧量; 3)合理投运上层燃尽风,补充炉内后期氧量,消除还原性气氛死角。 通过配风优化,可使水冷壁贴壁区域氧量稳定在2%以上,还原性气氛基本消除,腐蚀速率大幅下降。 3.2表面防护技术——给水冷壁穿上“铠甲” 对于腐蚀严重的区域,仅靠燃烧优化无法完全遏制腐蚀,需采用表面防护技术,在管壁形成一层耐腐蚀、耐高温、高结合强度的隔离涂层,阻断腐蚀介质与金属基体接触,这是目前最直接、最有效的防腐手段。 3.2.1热喷涂技术——主流成熟方案 热喷涂是电厂水冷壁防腐的主流技术,其中电弧喷涂应用最广泛、实用性最强。 技术原理:以两根金属丝为自耗电极,利用端部电弧熔化金属,压缩空气将熔融金属雾化成微小颗粒,高速喷射到经喷砂处理的管壁表面,形成致密的防腐涂层。 核心优势: 1)喷涂效率高,是火焰喷涂的3倍,适合现场大规模施工; 2)设备轻便灵活,可适应炉膛内复杂空间与高空作业; 3)涂层材料可选范围广,可根据腐蚀类型定制配方。 3.2.2超音速电弧喷涂——升级版防护 超音速电弧喷涂是电弧喷涂的升级技术,代表当前水冷壁现场防腐的最高水平,核心性能远优于普通电弧喷涂。 技术原理:采用拉瓦尔喷管原理,将喷涂粒子加速至超音速,使粒子以更高动能撞击管壁,形成更致密、结合力更强的涂层。 性能对比: 3.2.3非晶合金涂层——复合腐蚀克星 非晶合金涂层是针对硫化物+氯化物+熔盐复合腐蚀的专用涂层,采用超音速电弧喷涂制备,具有非晶态无序结构,无晶界、位错等缺陷,耐腐蚀性能远超传统金属涂层。 其核心优势:耐酸碱、耐熔盐、耐硫化氢与氯化氢双重腐蚀,在高硫煤、污泥掺烧工况下,防腐寿命比普通涂层延长3-5倍,是严重腐蚀区域的首选防护材料。 综合防控策略:系统化解决方案 水冷壁高温腐蚀防控不能依赖单一措施,必须构建源头控制+过程优化+表面防护+定期监测的全周期、系统化防控体系,根据腐蚀程度实施分级防护,结合精细化运行管理,实现长效防腐。 4.1分级防护方案 按照腐蚀严重程度,将水冷壁划分为三个防护等级,匹配差异化措施,实现精准防控: 4.2运行管理要点 煤质监控:严格控制入厂煤含硫量、含氯量,高硫煤、高氯煤执行定量掺烧,严禁超比例掺烧; 定期检验:建立水冷壁壁厚在线监测与定期测厚体系,每季度开展全面测厚,建立腐蚀台账,提前预警; 运行优化:避免机组频繁深度调峰、工况大幅波动,减少热疲劳损伤;保持磨煤机、风机稳定运行,保证燃烧工况均匀; 水质控制:严格执行给水、炉水水质标准,杜绝管内结垢,降低管壁温度,抑制腐蚀加速。 水冷壁高温腐蚀的三大类型及机理 重庆某电厂350MW东锅超临界燃煤机组,年利用小时数达6500小时以上,长期承担污泥耦合发电任务,燃煤含硫量、含氯量偏高,水冷壁高温腐蚀极其严重。该厂此前采用传统金属涂层防护、熔覆合金防护,仅运行8个月就发生管壁爆管,导致非计划停机,经济损失巨大。 2025年3月,该厂在炉膛燃烧器区域、斜坡面上部等严重腐蚀部位,采用超音速电弧喷涂非晶合金涂层进行全面防护。2026年3月机组停炉检修时,对涂层进行全面检测:宏观检查涂层表面完整、无脱落、无腐蚀痕迹;壁厚测量显示管壁无减薄;微观检测涂层致密无孔隙,仍保持完整防护能力。 该案例充分证明,非晶合金涂层可有效抵御高硫、高氯、污泥掺烧工况下的复合高温腐蚀,彻底解决水冷壁腐蚀爆管难题,为机组长周期安全运行提供坚实保障。 结 语 锅炉水冷壁高温腐蚀是多因素耦合的复杂问题,但其发生、发展规律清晰可辨,防控措施成熟有效。只要坚持防护胜于维修、主动优于被动的理念,从燃烧优化源头减少腐蚀诱因,搭配超音速电弧喷涂、非晶合金涂层等先进表面防护技术,结合分级防控与精细化运行管理,就能将腐蚀速率控制在安全范围内,大幅延长管壁使用寿命,杜绝非计划停机,为火电机组安全、经济、长周期运行保驾护航。
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。
官方微信
《腐蚀与防护网电子期刊》征订启事
- 投稿联系:编辑部
- 电话:010-62316606
- 邮箱:fsfhzy666@163.com
- 腐蚀与防护网官方QQ群:140808415
“海洋金属”——钛合金在舰船的
腐蚀与“海上丝绸之路”