漏磁、涡流、电磁超声……管道内检测怎么选?一张表看懂 8 大技术
2026-11-03 16:50:25
作者:特设资讯 来源:特设资讯
分享至:
油气管道被誉为“能源动脉”。据 CIA《世界概况》统计,全球油气管道总长约 201.9 万公里,其中天然气管道 135 万公里、原油管道 40.1 万公里、成品油管道 26.8 万公里。在我国陆上,99% 的天然气和 70% 的原油依靠管道运输;截至 2024 年底,我国油气管道总长已从 2000 年的 2.47 万公里增长到约 19.15 万公里,预计 2025 年底达到 24 万公里。
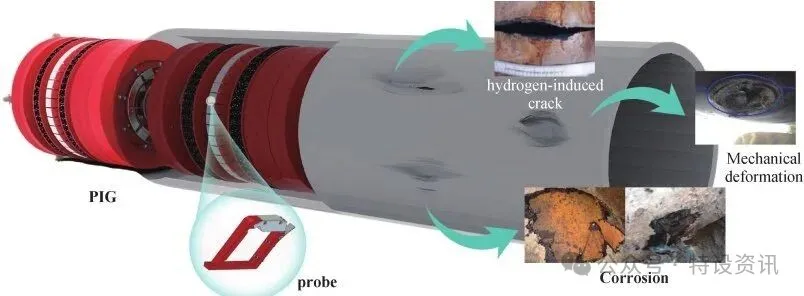
管道越长、役龄越老,安全压力越大。我国多数管道已服役超过 20 年,材质老化、腐蚀、疲劳等因素导致大量体积型缺陷。青岛“11·22”事故造成 62 人遇难、136 人受伤,直接经济损失 7.5 亿元。更隐蔽的是应力集中——统计显示 17.3% 的管道事故由应力集中引发的爆管导致,此时管道尚未形成体积型缺陷,检出极难,被称为“国际难题”。面对这些复杂隐患,管道内检测(In-line Inspection, ILI)是国际公认最有效的运维手段:检测器(PIG)在管道内被输送介质推动运行(速度 1~5 m/s,连续运行里程超 100 km),在不停车、不开挖的条件下完成变形、腐蚀、裂纹与应力集中的在线无损检测,为管道完整性评价提供科学依据。
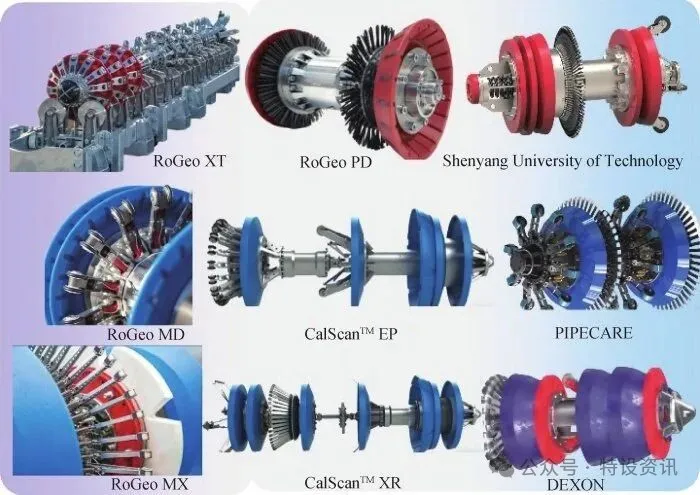
围绕不同的损伤类型,内检测已发展出八大主流技术:几何变形检测、漏磁(MFL)、弱磁(LMFL)、双磁场(DMG)、涡流(ECT)、平衡电磁(BE)、压电超声(UT)、电磁超声(EMAT)。这篇综述对各家技术的原理、装备与指标做了系统对比,下面逐一看懂。几何检测器(Geometry PIG)采用微电磁技术结合机械臂结构,检测管道凹陷、椭圆变形、壁厚变化及各种引起内径变化的附件,可识别弯头、三通、斜口、焊缝等特征,能安全通过变形量达 25% 的管段;新一代设备加装惯导(IMU)后还能测绘管道中心线轨迹。典型应用场景:新管道投产验收、在役管道受占压/机械损伤/地质灾害(泥石流、滑坡、5 级以上地震)后的变形排查,以及安全评估专项检测。尤其关键的一点:漏磁检测器需要永磁体+钢刷紧贴管壁磁化,通过能力弱,若不先查明变形情况直接投放,可能发生卡堵损坏事故。因此几何变形检测通常是漏磁内检测施工前的“先遣项目”。代表产品有 GE PII 蝶杯变形检测器、德国 ROSEN 的 MultiDiameter 系列等。
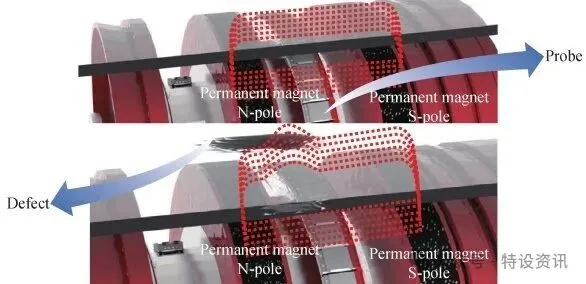
▲ 当前主流几何变形检测器:RoGeo XT / RoCeo PD / 沈阳工业大学 / RoGeo MD / CalScan / PIPECARE 等(论文 Fig.2)漏磁检测原理:用永磁体把管壁磁化到近饱和状态,缺陷处磁导率突变,原本均匀分布的磁感线沿缺陷轮廓泄漏到空气中,探头捕捉这种磁信号畸变,实现缺陷识别。它速度快、灵敏度高、理论成熟、穿透性强,尤其擅长腐蚀、壁减等体积型缺陷的高效检测。从市场看,腐蚀检测占全球管道内检测市场约 45%,MFL 检测器结构相对简单、无需耦合介质、维护周期长,是当前应用最广的内检测技术。国内方面,中油检测、国家管网、中国特检院、沈阳工业大学等机构经过 30 余年攻关,技术水平已达到美国 NACE 超高清标准——如沈阳工业大学漏磁检测器最小检出深度达 5%t(t 为壁厚),深度定量精度 ±10%t(置信度 90%)。
研究前沿上,正演模型从经典磁偶极子模型不断细化到非均匀磁荷分布修正;反演方面深度学习大放异彩——知识引导神经网络使深度量化误差(MAE)降到 0.216 mm,icGAN 方法深度量化误差小于 1 mm,DfedResNet 把磁偶极子模型引入损失函数后深度量化误差不超过 0.4%。
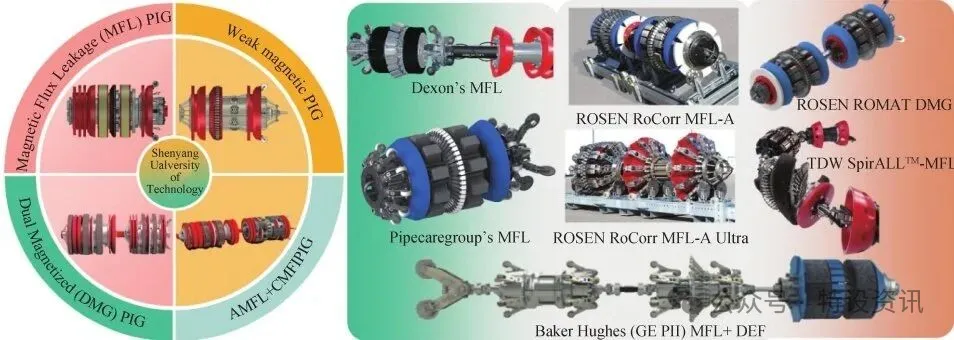
▲ 当前主流磁性检测器:弱磁 / Dexon MFL / ROSEN ROMAT DMG / RoCorr MFL-A 等(论文 Fig.4)漏磁的局限:只适用于铁磁性材料,且依赖“缺陷形成后产生的物理信号”——对尚未形成体积缺陷的应力集中无能为力。弱磁(LMFL)与双磁场(DMG):捕捉“看不见”的应力传统漏磁检不出应力异常,而弱磁检测正是为这一瓶颈而生。其理论源头是 1997 年俄罗斯学者 Dubov 提出的金属磁记忆(MMM)技术:铁磁材料在应力与地磁场耦合作用下,应力集中区会形成不可逆的漏磁场畸变。弱磁检测器无需外部强激励,仅靠地磁场与管道应力场的耦合效应,就能在管道内连续运行并识别应力集中区,实现“未成形缺陷”的早期预警。国产弱磁检测器磁场灵敏度已达 1 nT,并形成了行业应用规范 Q/SY 05036-2018。理论层面,研究者从两条路线构建磁-力关系:一是基于第一性原理的原子尺度模型(用原子磁矩变化解释应力-磁化关系),二是基于本构关系的宏观模型(从 J-A 模型到 Sablik 修正,再到考虑塑性变形、应力方向、多场耦合的持续优化)。双磁场(DMG)技术则把漏磁与弱磁的优势合二为一:前段强激励模拟 MFL 工况、高效检出几何缺陷,后段弱激励模拟 LMFL 工况、捕捉应力集中信号,实现“缺陷+应力”复合损伤的甄别与定量。国外 ROSEN 的 DMG 设备可在 90% 置信度下检出 ±50HB 的材料硬度变化;国产设备磁场分布率达 5 nT,应力集中区检出置信度超过 95%。涡流检测通过交变磁场在管壁感应涡流,缺陷扰动涡流分布、改变线圈阻抗,从而识别表面及近表面缺陷。它无需耦合剂、非接触、对裂纹方向不敏感,适合焊缝与表面裂纹快速检测;ROSEN RoCorr IEC 与国产设备的最小检出深度均达 1.5 mm、最大 10 mm,电子科大-四川德源检测器速度覆盖 0.1~8 m/s。但涡流受集肤效应制约(检测深度一般 3~10 mm),且提离效应会显著干扰信号幅值与相位。为突破深度限制,衍生出脉冲涡流(PECT)、远场涡流(RFEC)、脉冲远场涡流与交流场测量(ACFM)等新技术。攻克“提高穿透能力+抑制提离干扰”是当前研究焦点。
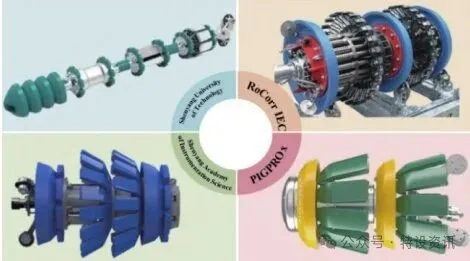
▲ 当前主流涡流检测器:RoCorr IEC / 沈阳工业大学 / PIGPROX(论文 Fig.5)平衡电磁技术采用相互正交的激励线圈与检测线圈:无缺陷时电磁场保持平衡,出现缺陷时平衡被打破,据此检出表面及内部裂纹。该技术由美国 TesTex 公司率先提出,可检出表面开口宽度大于 0.1 mm 的缺陷,埋藏缺陷检测精度 ±3 mm,能识别 3 mm 深度内任意方向的表面裂纹。多频平衡电磁(400 Hz+20 Hz 组合)可分别检测内外壁裂纹。工程应用中运行速度需控制在 3 m/s 以内,并借助调速阀稳定运行。压电超声内检测利用逆压电效应发射超声波、借助液体耦合剂传入管壁,遇腐蚀/裂纹反射后由压电效应接收,实现缺陷定位与定量。它材料适应范围广、精度高——主流设备深度定量精度普遍达 ±0.4 mm,是各类缺陷深度、形貌定量的“标尺”。1994 年美国 Baker Hughes 开发出第一套管道轴向裂纹压电超声检测器(UltraScan CD 系列),此后 ROSEN、NDT Global、PIPECARE 及国内机构陆续跟上。短板同样明显:依赖耦合剂,只适用于液体介质(输油)管道;对检测环境平整度要求苛刻;速度较低(一般 ≤2 m/s)。
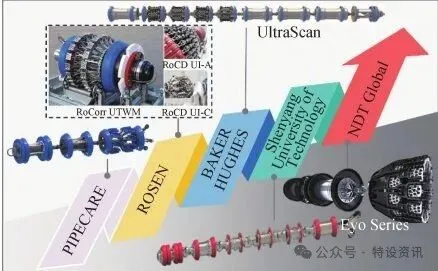
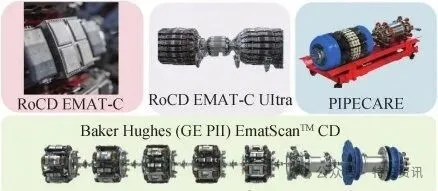
▲ 当前主流压电超声检测器:UltraScan / RoCD UT / NDT Global 等(论文 Fig.6)电磁超声(EMAT)用电磁耦合结构激发和接收超声波:通电导线在工件表面感应涡流,涡流粒子在电磁力作用下振动产生超声波,无需任何耦合剂,可在高温、高压、带涂层表面直接检测,特别适合天然气管道。Baker Hughes 的 EmatScan CD 与 ROSEN 的 RoCD EMAT-C 系列均可实现管体裂纹与焊缝裂纹内检测(管体裂纹检出 1 mm、焊缝 2 mm 深)。研究热点集中在换能器设计与信号处理:点聚焦剪切波 EMAT 可检出 20 mm 厚不锈钢板底面 0.05 mm 深裂纹;物理启发深度神经网络(ProResNet、GuwNet)结合聚焦换能器设计,降低了对大规模数据集的依赖;变分模态分解+小波阈值处理高温 EMAT 信号,计算误差小于 2%。
▲ 当前主流电磁超声检测器:RoCD EMAT-C / EmatScan™ CD 等(论文 Fig.7)各技术原理不同、优势互补,共同构成覆盖广、适应性强的检测体系——没有“最好的技术”,只有“最合适的选择”。1. 智能化。深度学习缺陷识别与多源数据融合将持续提升信号处理效率和缺陷定量精度,推动检测流程自动化、结果可视化。2. 复合化。融合多物理场耦合的新型复合检测技术将突破单一技术的局限。尤其是焊缝损伤——焊接残余应力、热影响区与宏观缺陷叠加形成复杂损伤机制,现有技术难以完整捕捉其耦合特性,是未来攻关的核心方向。3. 高端传感器自主化。正如尤政院士所强调的,传感器是连接物理世界与数字世界的桥梁。小型化、智能化磁传感器与高精度超声换能器的自主研发,是破解核心部件“卡脖子”、保障能源基础设施安全韧性的关键。
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。